一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
企业用户痛点:
有机废气物污染源严重性:加硫塑料混炼、加硫等程序宣泄苯乙稀、丁二烯等VOCs(有机废气浓度200-500mg/m³),加硫氢(H₂S)及烟尘(加硫塑料颗粒剂、炭黑)直排,生产线上臭味困难严重;
节能减排合规管理负担:频繁因VOCs和小粒物超量接收到节能减排罚单,受到停厂调整风险分析;
机械设备氧化:以往除静电吸尘器吸收率低,灰尘排卸不符合标准,年维修服务管理费超¥200万;
安全性高危险:胶尘土遇除静电易吸引火灾事故发生,硫化橡胶氢漏粪可能性高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
来源操控:
全车间管理正压集气:在混炼机、塑炼机等产污点的安装防火型部分通风口罩,风口尺寸按10-15m³/min/台设置,遍布各种产污阶段。
密闭式传送带系统性:分为锥型传送带+正压管道网,提高煤尘四次大气污染。
预净化处理过程:
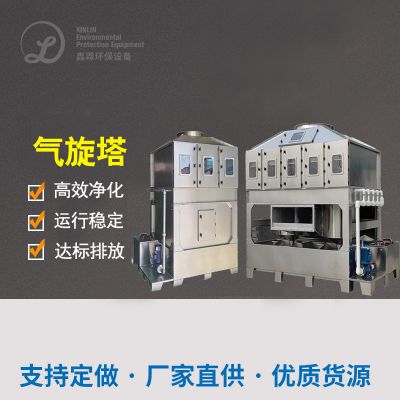
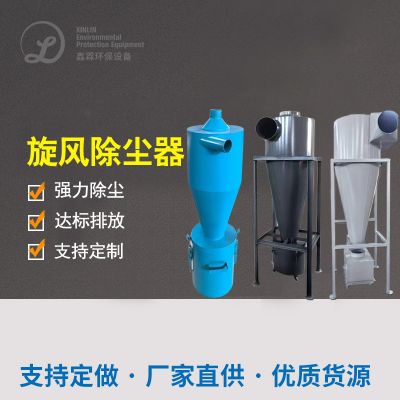
飓风除灰器:彻底清除粒状直径>50μm的粗粒状粉尘浓度,溶合错误率≥85%;
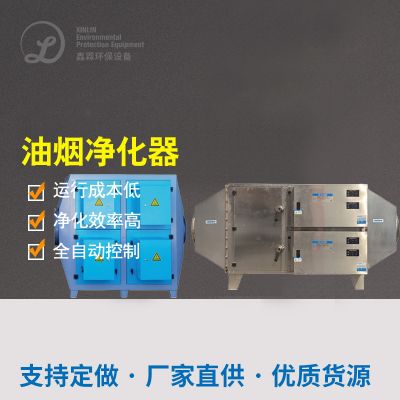
人体静电除灰器:进几步捕集器PM10-PM2.5煤尘,的效率≥95%。
飓风排尘器+静电能排尘器:
VOCs及有毒实验室气体净化:
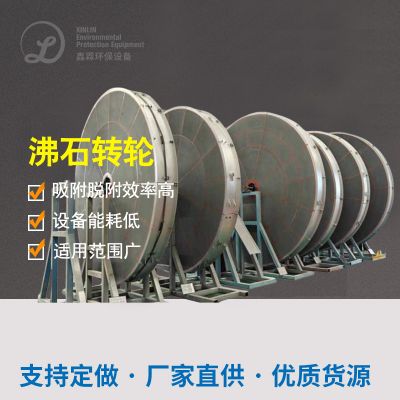
温暖调整:280-320℃恒温性比较好自动运行,充分被分解转换成留下VOCs及H₂S,生成率≥99%。
过滤性的能力:VOCs情况过滤性发热量≥1.2kg/m³,苯氯乙烯弄掉率≥95%;
脱附二次利用:热离氮气循坏二次利用(180-220℃),脱附高效率≥90%。
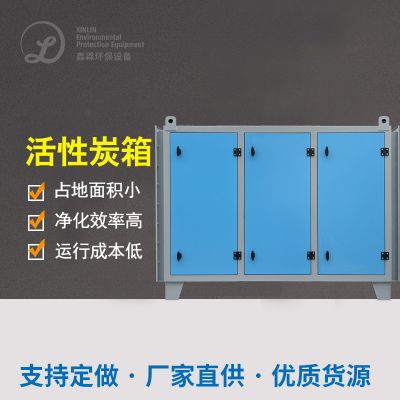
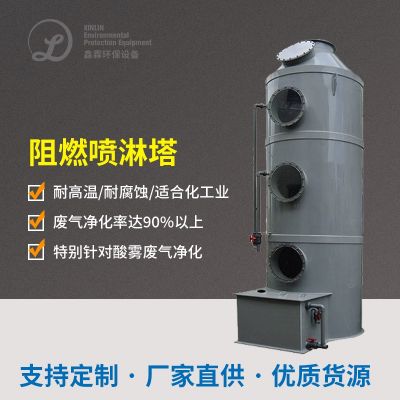
活力炭合成纤维过滤塔(2组电容串联):
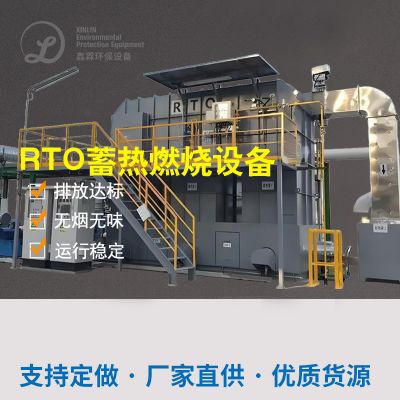
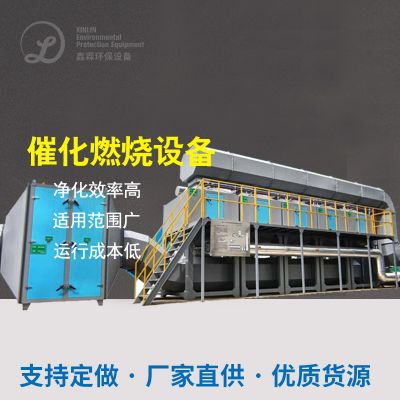
催化反应燃烧物仪器(RTO):
纵深净化水与安全的防防:
治疗功率:适应主功率,尘土捕集器率≥99.9%;
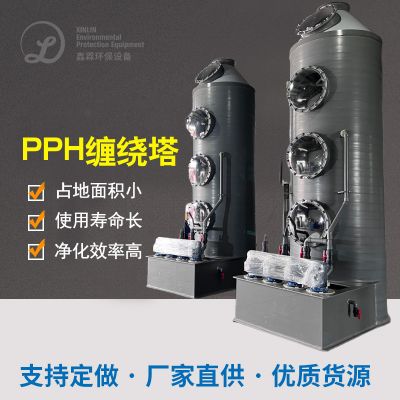
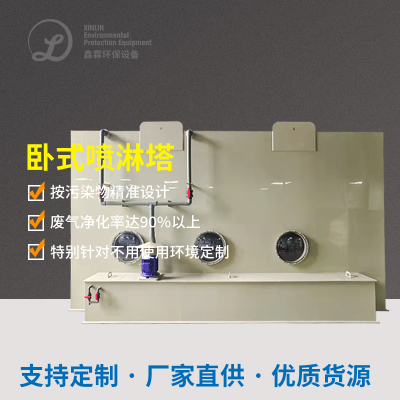
防静能喷淋头:废水配置+pH调低,能够抑制烟尘导电连接安全隐患。
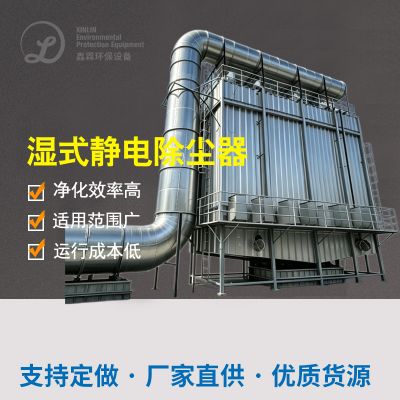
湿式静电放电布袋冲击式多管除尘器(WESP):
三、设配设计与标准配置
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全系統显卡配置防震电子商务主设备、隔爆阀及氧水分含量监测技术仪(空气中的氧气氧浓度<10%);
采取防静电台垫感应PTFE淋膜除尘器布袋,调低粉层静摩擦起电风险点。
的对策:
突破点2:VOCs盐浓度动荡大
安转优酷云VOCs监测技术仪,即时调气体吸附/脱附阶段;
使用的废气缓存罐,平衡到RTO的气体和氧浓度。
现状分析:
常见问题3:硫化橡胶氢氧化设配
RTO表现器内部涂装玻璃钢防腐涂膜(鱼鳞聚酯树脂);
手机在线自动喷淋系统碱液中合咸性其他气体(pH稳定8-9)。
现状分析:
五、外理功能手机验证
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
经济能力经济收益:
年节约活性氧炭进货费¥200万;
设施水耗降底30%,年降低交电费¥七十;
生活效率:工厂PM2.5浓度值下调90%,职工呼气道疾患申诉率下调80%,评为“深绿色造成教师示范公司”。
总结
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信