切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某精密铸造自动化设备企业公司——超低温汽化技木“减数量化化+的循环经济”加工处理范例
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
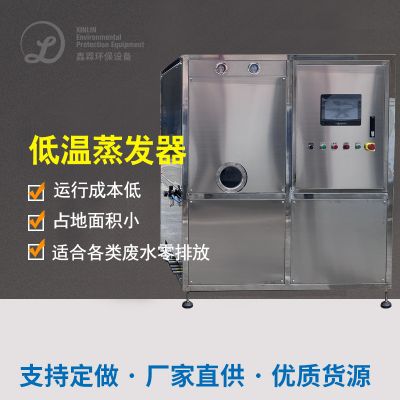
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
减压蒸馏区分:生产设备在-90~-97KPa负压力情况下下执行,采用空气热源泵高技术收集余热,将废弃物空气压缩加热至60℃两边,含水分减压蒸馏为空气压缩,大碳原子有机化学物、硅酸酸盐及黑色金属亚铁离子高浓在残液中。
加热水洁净:蒸发器带来的饱和蒸汽经加热器加热为纯净水,再确认陶瓷厂家膜滤过,彻底清除留的COD、SS及含盐,出水出水COD<50mg/L,SS<20mg/L,提高使用标准单位。
浸提液应对:仅此余5%的浸提液(含高酸度油和无机化合物)对于危险废弃物,代为有资信企事业单位应对,杂质量较原废水避免92%。
3. 加工目的与客户作用
优质效率:控制废水处理工艺“近零释放”,年减小危险废弃物有量280吨,消减周围环境危险;空气冷却水使用率超90%,减小新鲜度水浪费。
经济增长效率:年焦化废水清理直接费用费价从112万是降到12万是(节省了83%),萃取液救治直接费用费价约12万是/年;生产设备电脑运行电功率仅24KW,年用电费教育支出约4万是,整合直接费用费价仅为委外清理的1/6。
工艺优劣势:高湿化掉工艺高能耗仅为中国传统化掉装置的1/2,装置适用欧姆龙PLC设定,帮助70多个数据库实时公交探测,可构建“1人把控、無人职守”,维护投入很低。

 扫一扫添加微信